如何让双头数控车床发挥其实际性能?
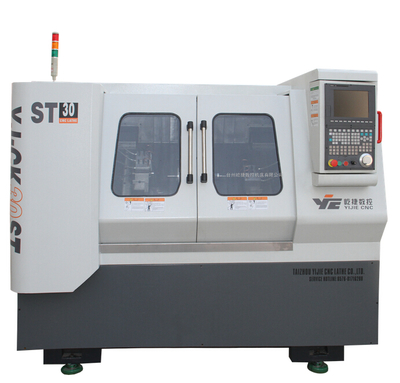
双头数控车床作为高效、高精度的加工设备,在批量生产中具有显著优势。要真正发挥其实际性能,必须从设备选型、工艺设计、操作维护以及生产管理等多个维度进行系统优化。以下将从几个关键方面展开分析。
一、合理选型与配置
1. 根据加工需求选择机型
双头车床分为平行双主轴、对置双主轴等结构。若零件两端需同时加工且同轴度要求高,应选择对置双主轴机型;若仅需提高效率但两端工序独立,平行双主轴更合适。盲目选型会导致精度或效率不匹配。
2. 关注核心部件性能
主轴转速、扭矩、刚度直接决定切削能力。高精度加工需选用高刚性主轴和预加载荷的轴承;重切削则需大扭矩主轴电机。刀架形式(排刀、刀塔)应与工艺复杂度匹配。
3. 控制系统选择
数控系统应支持双通道同步控制,并能实现主轴同步、相位对齐等功能。例如,FANUC、SIEMENS等高端系统对双头车床的同步加工支持更好。
二、优化加工工艺
1. 平衡两端工序
双头车床的优势在于两端同时加工。若两端加工时间差异过大,设备效率会受限于较慢的一端。需通过工序合并、刀具优化等方式使两端节拍接近,理想状态为完全一致。
2. 合理规划刀具与切削参数
正确选用刀片材质与几何角度,并根据材料调整切削速度、进给和切深。双头同时加工时,切削力可能互相影响,需适当降低参数或采用高压冷却,避免振动和热变形。
3. 利用同步加工功能
对于需两端同轴加工的零件(如轴类),可使用主轴同步功能,实现两端同时车削、钻孔。这要求编程时准确设置同步误差补偿,并通过试切验证。
三、精确安装与调试
1. 地脚与水平调整
双头车床床身长,若基础不平会导致扭曲变形,影响两端同轴度。必须使用精密水平仪校准,并地基稳固,避免振动传递。
2. 主轴与刀架对中
两端主轴的同轴度、刀架与主轴的相对位置需用千分表精细调整。对于对置主轴机床,需保证两主轴中心线重合。刀架换刀重复定位精度应小于零件公差的三分之一。
3. 同步精度检测
使用双主轴同步旋转并安装标准棒,测量两端径向跳动,误差应控制在微米级。若同步带或联轴器磨损,需及时更换并重新校准。
四、规范操作与日常维护
1. 培训操作人员
双头车床编程复杂度高,操作者需熟悉双通道指令、同步代码及安全互锁。误操作可能导致撞机或零件报废。
2. 预防性维护
定期检查导轨润滑、丝杠间隙、皮带张紧力。双头车床的两套主轴系统需同步维护,避免因一端磨损导致同步精度下降。冷却液浓度和过滤需严格管理,防止堵塞影响加工。
3. 热变形控制
长时间加工时,主轴发热会使伸长量不一致,破坏同步。可预热机床、使用恒温冷却或根据温度补偿坐标。尤其精加工前,应空转至热平衡。
五、加强生产管理
1. 优化上下料方式
双头车床效率高,若手动上下料会严重拖累产出。建议配自动送料机或机械手,实现连续加工。对小型零件,可采用振动盘供料。
2. 合理排产与监控
双头车床适合大批量生产,应集中排产相同零件,减少换刀调整时间。利用数控系统的生产监控功能,统计设备利用率、刀具寿命,及时发现瓶颈。
3. 持续改进工艺
通过试切收集数据,分析切削力、振动和刀具磨损,不断优化参数和刀具路径。可引入CAM软件仿真双头同步加工,提前发现干涉。
###
发挥双头数控车床的实际性能,绝非仅仅开启设备即可。它需要从选型、工艺、调试到维护的全流程精细化管控。只有将机床的硬件潜能与科学的加工策略相结合,才能实现高效、高精度、低成本的批量生产,真正释放双头车床的“双倍”价值。
如若转载,请注明出处:http://www.77quyou.com/product/47.html
更新时间:2026-10-23 08:14:40